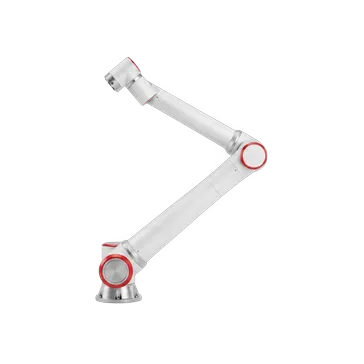
Hitsausrobotin hinta rakentuu kappaleen ja prosessin mukaan. Käsivarren listahinta on vasta ensimmäinen erä, ei kokonaishinta: tarjous, joka ei erittele poltinta, virtalähdettä, paikoitusta, kärynpoistoa, suojuksia ja käyttöönottoa, ei anna mahdollisuutta verrata kahta tarjousta. Sama FR10 voi päätyä hyvin eri hintoihin työasemasta toiseen.
Hitsausrobotti: työaseman erät
Hitsaussolu jakautuu kuuteen osaan. Jokaisella on hinta, joka riippuu kappaleesta ja prosessista, ei vain yhteistyörobotin mallista.
| Erä | Mitä sisältää | Mikä muuttaa hintaa |
|---|---|---|
| Yhteistyörobotti | 6-akselinen käsivarsi, ohjain, käsiohjain, kaapelit, ohjelmisto | Hyötykuorma, ulottuma, toistotarkkuus, IP-luokka, kiinnityslevy |
| Poltin ja virtalähde | Hitsausvirtalähde, poltin, langan syöttölaite, kaasu, jäähdytys, liitäntä robottiin | Prosessi MIG/MAG tai TIG, virta, käyttösuhde, vesijäähdytteinen poltin, polttimen puhdistus |
| Pöytä tai paikoitin | Työtaso, kiinnitin, pyöritin tai moottoroitu paikoitin | Kappaleen paino ja mitat, liike, tarkkuus, asemien määrä |
| Kärynpoisto | Poisto lähteellä, suodatin, kanavat, ilmanvaihto | Prosessi, käryn määrä, poisto polttimesta tai kopista, järjestelmän testaus |
| Suojukset ja turvallisuus | Riskinarviointi, skannerit, aidat, keskinäislukitukset, verhot, CE-merkintä | Layout, kulkureitit, nopeus, aidan tarve |
| Ohjelmointi ja käyttöönotto | Ohjelmat, parametrit, TCP-kalibrointi, kokeet, koulutus, dokumentaatio | Ohjelmien ja varianttien määrä, kiinnittimien monimutkaisuus, testaus oikealla kappaleella |
Kahdella samalla FR10:llä varustetulla työasemalla voi olla hyvin eri kustannukset: kappale, virtalähde ja kärynpoisto muuttuvat. Yksittäinen kokonaishinta ilman erittelyä ja layoutia ei ole luotettava. Sama koskee lavausta yhteistyörobotilla.
Robotti: FR10 kevyen hitsauksen perustana
Fairino FR10 -mallissa on 10 kg:n nimelliskuorma (enintään 14 kg), 1 400 mm:n ulottuma, ±0,05 mm:n toistotarkkuus ja 1,5 m/s:n TCP-nopeus. Se painaa noin 40 kg ja on luokiteltu IP54:ään, IP65 valinnaisena.
Hitsauksessa hyötykuorma on ensimmäinen luku, mutta poltin, langan syöttölaite ja kaapelit lisäävät painoa ja kokoa käsivarren päässä. Fairino ilmoittaa hitsausohjelmistosta, jossa on offline-simulointi, graafinen käyttöliittymä, robotin ja hitsauslaitteen välinen interlock ja tuki eri merkkisille hitsauslaitteille. Abran tuotesivu ilmoittaa vain tuotteen hinnan: poltin, virtalähde, turvalaitteet ja integraatio ovat erillisiä eriä.
Raskaammille kappaleille tai pidemmille ulottumille Fairinon valikoimassa on FR16 (16 kg, 1 034 mm) ja FR20 (20 kg, 1 854 mm). Hitsauskokoonpanossa ne hinnoitellaan projektin mukaan: pelkkä käsivarren hinta ei määrittele solua. Mallin valintaan katso Yhteistyörobotit: mitä ne ovat ja miten ne toimivat.
Poltin ja virtalähde: ensin valitaan prosessi
MIG/MAG ja TIG eivät ole saman laitteen variantteja. Virtalähde, poltin, kaasu ja langan käsittely muuttuvat. Fronius erottaa TPS/i-mallistossa vesijäähdytteiset ja kaasujäähdytteiset versiot, integroidun tai erillisen langan syöttölaitteen ja tarjoaa lisävarusteena polttimen puhdistuksen ja automaattisen polttimen vaihdon. Nämä valinnat tulevat tarjoukseen robotin lisäksi.
Yhteistyörobotissa myös liitäntä on tärkeä. Robotin pitää ohjata valokaaren käynnistystä ja pysäytystä, virtaa, jännitettä ja langan syöttöä sekä vastaanottaa hitsauslaitteen hälytykset. Fairino ilmoittaa robotin ja hitsauslaitteen välisen interlockin ja mahdollisuuden käyttää eri merkkisiä hitsauslaitteita. Jos virtalähde on jo yrityksessä, tarjouksen pitää kertoa, sisältyykö integraatio vai jääkö se asiakkaan vastuulle.
Poltin vaihtuu käyttösuhteen mukaan. Vesijäähdytys, automaattinen puhdistus ja ohjelmoitu polttimen vaihto lisäävät osia ja huoltoa, mutta vähentävät seisokkeja pitkillä kierroilla. Valinta riippuu päivittäisistä valokaaritunneista.
Pöytä tai paikoitin: kappaleen pitää pysyä paikallaan
Hitsauspöydässä kiinnittimellä on vähemmän akseleita ja liikkeitä kuin moottoroidussa paikoittimessa. Paikoitin vie kuitenkin sauman asentoon, lyhentää lastaus- ja purkuaikoja ja voi palvella kahta asemaa. Pitkille, raskaille tai monisivuisille kappaleille se on usein erä, joka ratkaisee tahdin.
Kiinnitin pitää suunnitella: referenssit, tuet, polttimen pääsy, tila lämpömuodonmuutokselle ja nopea tapa vaihtaa kappaletta. Jos tarjous puhuu "työpöydästä" kertomatta kantavuutta, liikettä ja toistotarkkuutta, yksi vertailutieto puuttuu.
Kärynpoisto: mitoitetaan etukäteen, ei lisätä jälkeenpäin
HSE, brittiläinen työterveys- ja työturvallisuusviranomainen, kirjoittaa, että kaikki hitsauskäry voi aiheuttaa keuhkosyöpää ja että laki vaatii riskin hallintaa. Poisto lähteellä on suositeltu menetelmä: imu polttimesta MIG-hitsauksessa, imupöytä pienille ja keskikokoisille kappaleille, hitsauskoppi suurille; jos poisto ei riitä, yleisilmanvaihto ja hengityksensuojain.
Robottisolussa kärynpoisto pitää suunnitella projektiin, ei lisätä työmaan lopussa. Kustannukseen tulevat poisto, suodatin, kanavat, puhallin, poistoilma ja toiminnan testaus. HSE varoittaa myös, että paikallinen poistojärjestelmä ei aina onnistu poistamaan kaikkea robottisolun käryä: työntekijöiden etäisyys ja koneellinen ilmanvaihto tulevat osaksi suunnittelua. Jos tarjous ei mainitse kärynpoistoa, yksi erä ja yksi riski puuttuu.
Suojukset ja turvallisuus: arvioidaan koko solu
Yleistä tietoa, ei oikeudellista neuvontaa. Solun turvallisuus riippuu konkreettisesta sovelluksesta ja riskinarvioinnista.
ISO 10218-1:2025 koskee robottia epätäydellisenä koneena; ISO 10218-2:2025 koskee integraatiota, käyttöönottoa ja solua. ISO/TS 15066:2016 käsittelee yhteistyöjärjestelmiä. ISO 10218:n vuoden 2025 uudistus sisällytti suuren osan TS 15066:sta osaan 2 eikä käytä termiä "collaborative robot": vain sovellus voidaan suunnitella ja validoida yhteistyömuotoiseksi.
Hitsaus lisää riskejä, joita käsivarrellä yksinään ei ole: valokaari, kipinät, kuuma kappale, UV- ja infrapunasäteily, käry. ISO 10218-1 sanoo sen suoraan: hitsauksen kaltaiset sovellukset luovat lisävaaroja, jotka pitää hallita sovelluksen suunnittelussa ISO 10218-2:n mukaisesti. Hitsausverhojen ja -suojien pitäisi vastata standardia EN ISO 25980, kuten HSE muistuttaa.
Yhteistyörobotti voi työskennellä ilman aitaa vain, jos riskinarviointi sen sallii. Skannerit, aidat, keskinäislukitukset tai fyysinen suojaus lisätään, kun niitä tarvitaan. Arviointi koskee solua, ei erikseen ostettua käsivartta. 20. tammikuuta 2027 alkaen eurooppalainen viitekehys on koneasetus (EU) 2023/1230.
Ohjelmointi ja käyttöönotto
Sauman ohjelmointi vaatii enemmän kuin pisteiden tallennuksen. Polttimen TCP kalibroidaan, virta, jännite ja nopeus tarkistetaan koekappaleella, sykli testataan oikealla kappaleella, hylkykappaleet tarkistetaan ja operaattorit koulutetaan. Fairino tarjoaa graafisen ohjelmoinnin ja offline-simuloinnin; viimeistely kappaleella on silti tarpeen.
Tarjouksessa kysy, montako tuntia ohjelmointia ja koulutusta sisältyy ja montako kappalevarianttia hinta kattaa. Solu, joka hitsaa yhtä tuotekoodia, on erilainen kuin solu, joka vaihtaa kappaletta joka päivä. Kysy myös, mitkä kokeet tehdään ennen toimitusta ja millä hyväksymiskriteerillä.
Kevyt hitsaus ja teollinen hitsaus: kaksi eri laskelmaa
Ennen mallin valintaa kannattaa erottaa kaksi tapausta: kevyt hitsaus ja teollinen hitsaus. Taulukko vertaa kriteerejä, jotka muuttavat laskelmaa.
| Kriteeri | Kevyt hitsaus | Teollinen hitsaus |
|---|---|---|
| Kappaleet | Pienet tai keskikokoiset, vaihtelevat eräkoot | Suuret tai raskaat, pitkät kierrot |
| Paksuudet | Ohuet ja keskikokoiset | Keskikokoiset ja paksut |
| Tahti | Matala tai keskitaso | Korkea ja jatkuva |
| Robotti | FR10, FR16, FR20: 10-20 kg, ulottuma 1 034-1 854 mm | Robotit, joissa suurempi hyötykuorma ja ulottuma |
| Paikoitus | Pöytä tai kompakti paikoitin | Moottoroitu paikoitin, useita asemia |
| Käry | Poisto lähteellä | Koppi tai erillinen poisto |
| Turvallisuus | Riskinarviointi, tilan jakaminen mahdollista | Aita ja keskinäislukitukset |
| Vuorot | Yksi tai kaksi | Kaksi tai kolme |
Yhteistyörobotti voi hitsata kappaleita, jotka näyttävät teollisilta, mutta voiman ja nopeuden rajat sekä operaattorin läheisyys muuttavat kannattavuutta. Korkealla tahdilla ja kiinteällä kierrolla teollinen robotti toimii paremmin; vaihtelevilla eräko'oilla ja käsin tapahtuvalla lastauksella yhteistyörobotti on järkevämpi. Teollisessa hitsauksessa lähdetään suuremmasta hyötykuormasta ja ulottumasta ja arvioidaan koko solu.
Mitä tarjouksesta pitää kysyä
- Onko hinta vain yhteistyörobotista vai koko työasemasta?
- Mikä malli ja mikä hyötykuorman marginaali? Onko polttimen, langan syöttölaitteen ja kaapeleiden paino laskettu?
- Mikä virtalähde ja mikä poltin? Sisältyvätkö ne vai tulevatko yritykseltä?
- Sisältyykö pöytä tai paikoitin? Millä kantavuudella, liikkeellä ja toistotarkkuudella?
- Sisältyykö kärynpoisto? Millainen poisto, suodatin ja järjestelmän testaus?
- Kuka tekee riskinarvioinnin ja solun CE-merkinnän? Mitkä suojukset on suunniteltu?
- Montako tuntia ohjelmointia, koulutusta ja testausta oikealla kappaleella sisältyy?
- Mitä ei sisälly: kuljetus, asennus, kaasu, paineilma, rakennustyöt, hitsausmenetelmien hyväksyntä?
Jos tarjous ei erittele eriä, ei voi ymmärtää, mistä säästetään ja mihin kustannus siirtyy asiakkaalle.
Mitä Abra Robotics tekee
Abra Robotics tarjoaa Fairino-yhteistyörobotteja ja tukee työaseman arviointia: kappale, prosessi, layout, kärynpoisto ja turvallisuus. Käsivarren hinta on lähtökohta; tarjous rakentuu tämän oppaan eristä. Sovelluksen hahmottamiseen lähdetään arvioinnista, ja päivitetty yhteistyörobottien luettelo on sivulla Yhteistyörobotit.
Usein kysytyt kysymykset
Paljonko hitsausrobotti maksaa?
Fairino FR10 -käsivarren listahinta alkaa 10 387 eurosta ilman arvonlisäveroa. Kokonainen työasema lisää polttimen ja virtalähteen, pöydän tai paikoittimen, kärynpoiston, suojukset ja käyttöönoton: kokonaishinta riippuu prosessista ja kappaleesta.
Voiko yhteistyörobotti hitsata ilman aitaa?
Vain jos solun riskinarviointi sen sallii. Hitsaus lisää valokaaren, kipinät ja kuuman kappaleen: skannerit, verhot tai suojukset päätetään sovelluksen, ei robotin nimen perusteella.
Mikä Fairino-yhteistyörobotti sopii kevyeen hitsaukseen?
FR10, jossa on 10 kg:n hyötykuorma ja 1 400 mm:n ulottuma, on kevyen hitsauksen lähtökohta. Raskaammille kappaleille tai pidemmille ulottumille FR16 ja FR20 hinnoitellaan kokoonpanon mukaan.
Mitä hitsauksen tarjouksen pitää sisältää yhteistyörobotilla?
Robotti, poltin ja virtalähde, pöytä tai paikoitin, kärynpoisto, riskinarviointi ja suojukset, ohjelmointi, kokeet ja koulutus. Kysy myös, mitä ei sisälly.
Kumpi on parempi hitsaukseen, yhteistyörobotti vai teollisuusrobotti?
Se riippuu kappaleesta, tahdista ja vuoroista. Yhteistyörobotti kannattaa vaihtelevilla eräko'oilla ja matalalla tai keskitasoisella tahdilla; teollisuusrobotti pitkillä kierroilla, raskailla kuormilla ja jatkuvalla tuotannolla.
Lähteet
- Fairino, FR10-tuotesivu (hyötykuorma, ulottuma, toistotarkkuus, TCP-nopeus, IP-luokka, paino)
- Fairino, FR16-tuotesivu ja FR20-tuotesivu (hyötykuorma ja ulottuma)
- Fairino, hitsaussovellus ja Welding Software
- ISO, ISO 10218-1:2025, Robotics, Safety requirements, Part 1: Industrial robots
- ISO, ISO 10218-2:2025, Industrial robot applications and robot cells (ISO/TS 15066:n sisällyttäminen ja termin «collaborative robot» poisjättäminen)
- ISO, ISO/TS 15066:2016, Collaborative robots
- HSE, Welding fume: protect your workers
- HSE, Controlling the risks from welding
- Fronius, TPS/i, MIG/MAG-hitsausjärjestelmä (osat ja kokoonpanot)
- Koneasetus (EU) 2023/1230: EUR-Lex