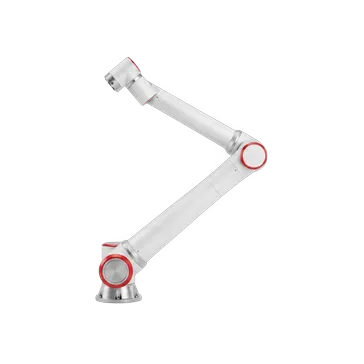
Le prix d'un cobot de soudage se construit sur la pièce et sur le procédé. Le tarif du bras est le premier poste, pas le total : un devis qui ne sépare pas torche, générateur, positionnement, aspiration des fumées, protections et mise en service ne permet pas de comparer deux offres. Le même FR10 peut atteindre des coûts très différents d'un poste à l'autre.
Cobot de soudage : les éléments du poste
Une cellule de soudage se divise en six blocs. Chacun a un prix qui dépend de la pièce et du procédé, pas seulement du modèle de cobot.
| Élément | Ce qu'il comprend | Ce qui fait varier le prix |
|---|---|---|
| Cobot | Bras 6 axes, contrôleur, pupitre de programmation, câbles, logiciel | Charge utile, portée, répétabilité, indice de protection IP, bride de montage |
| Torche et générateur | Source de soudage, torche, dévidoir de fil, gaz, refroidissement, interface avec le robot | Procédé MIG/MAG ou TIG, courant, facteur de marche, torche refroidie à l'eau, nettoyage de torche |
| Table ou positionneur | Plan de travail, gabarit, rotateur ou positionneur motorisé | Poids et dimensions de la pièce, course, précision, nombre de postes |
| Aspiration des fumées | Captage à la source, filtre, conduits, ventilation | Procédé, volume de fumée, captage sur la torche ou en cabine, essai de l'installation |
| Protections et sécurité | Analyse des risques, scanners, barrières, interverrouillages, rideaux, marquage CE | Implantation, accès, vitesse, nécessité d'un enclos |
| Programmation et mise en service | Programmes, paramètres, étalonnage TCP, essais, formation, documentation | Nombre de programmes et de variantes, complexité des gabarits, essais sur pièce réelle |
Deux postes avec le même FR10 peuvent avoir des coûts très différents : la pièce, le générateur et l'aspiration changent. Un total unique sans détail des composants ni implantation n'est pas fiable. Il en va de même pour la palettisation par cobot.
Le cobot : le FR10 comme base pour le soudage léger
Le Fairino FR10 a une charge utile nominale de 10 kg (14 kg maximum), une portée de 1 400 mm, une répétabilité de ±0,05 mm et une vitesse TCP de 1,5 m/s. Il pèse environ 40 kg et est classé IP54, avec IP65 en option.
Pour le soudage, la charge utile est la première donnée, mais la torche, le dévidoir et les câbles ajoutent du poids et de l'encombrement en bout de bras. Fairino annonce un logiciel de soudage avec simulation hors ligne, interface graphique, interverrouillage cobot/soudeuse et compatibilité avec des soudeuses de marques différentes. La fiche Abra indique le prix du produit seul : torche, générateur, sécurité et intégration sont des postes distincts.
Pour des pièces plus lourdes ou des portées plus grandes, le catalogue Fairino propose le FR16 (16 kg, 1 034 mm) et le FR20 (20 kg, 1 854 mm). En configuration de soudage, ils sont chiffrés au projet : le prix du bras seul ne définit pas la cellule. Pour choisir le modèle, voir Cobot : qu'est-ce que c'est et comment ça fonctionne.
Torche et générateur : on choisit d'abord le procédé
MIG/MAG et TIG ne sont pas des variantes d'une même installation. La source, la torche, le gaz et la gestion du fil changent. Fronius, pour le TPS/i, distingue des versions refroidies à l'eau ou au gaz, un dévidoir intégré ou externe, et prévoit en option le nettoyage de torche et le changement de torche automatique. Ce sont des choix qui entrent dans le devis en plus du robot.
Dans le cobot, l'interface compte aussi. Le robot doit commander le start et le stop de l'arc, le courant, la tension et l'avance du fil, et recevoir les alarmes de la soudeuse. Fairino annonce l'interverrouillage cobot/soudeuse et la possibilité d'utiliser des soudeuses de marques différentes. Si le générateur est déjà dans l'entreprise, le devis doit préciser si l'intégration est comprise ou si elle reste à la charge du client.
La torche change avec le facteur de marche. Le refroidissement à l'eau, le nettoyage automatique et le changement de torche programmé ajoutent des composants et de la maintenance, mais réduisent les arrêts sur les cycles longs. Le choix dépend des heures d'arc par jour.
Table ou positionneur : la pièce doit rester stable
Une table de soudage avec gabarit a moins d'axes et de mouvements qu'un positionneur motorisé. Le positionneur amène toutefois le cordon en position, réduit les temps de chargement et de déchargement et peut desservir deux postes. Pour des pièces longues, lourdes ou avec des cordons sur plusieurs faces, c'est souvent l'élément qui décide de la cadence.
Le gabarit doit être conçu : références, brides, accès de la torche, place pour la déformation thermique et moyen rapide de changer de pièce. Si le devis parle d'une « table de travail » sans indiquer la charge admissible, la course et la répétabilité, il manque une donnée pour comparer les offres.
Aspiration des fumées : à dimensionner, pas à ajouter après
Le HSE, autorité britannique de santé et sécurité au travail, écrit que toutes les fumées de soudage peuvent provoquer le cancer du poumon et que la loi impose de maîtriser le risque. Le captage à la source est la méthode indiquée : aspiration sur la torche pour le MIG, table aspirante pour les pièces petites et moyennes, cabine pour les grandes ; si le captage ne suffit pas, ventilation générale et protection respiratoire.
Dans une cellule robotisée, l'aspiration doit être intégrée au projet, pas ajoutée en fin de chantier. Entrent dans le coût le captage, le filtre, les conduits, le ventilateur, l'évacuation de l'air et l'essai de fonctionnement. Le HSE avertit aussi qu'une installation d'aspiration localisée ne parvient pas toujours à capter toutes les fumées d'une cellule robotisée : la distance des opérateurs et la ventilation mécanique font partie du projet. Si le devis ne mentionne pas l'aspiration, il manque un poste et un risque.
Protections et sécurité : on évalue la cellule
Informations générales, pas un conseil juridique. La sécurité d'une cellule dépend de l'application concrète et de l'analyse des risques.
L'ISO 10218-1:2025 concerne le robot comme machine incomplète ; l'ISO 10218-2:2025 concerne l'intégration, la mise en service et la cellule. L'ISO/TS 15066:2016 traite des systèmes collaboratifs. La révision 2025 de l'ISO 10218 a intégré une grande partie de la TS 15066 dans la partie 2 et n'utilise pas le terme « robot collaboratif » : seule l'application peut être conçue et validée comme collaborative.
Le soudage ajoute des risques que le bras seul n'a pas : arc électrique, étincelles, pièce chaude, rayons UV et infrarouges, fumées. L'ISO 10218-1 le dit explicitement : des applications comme le soudage créent des dangers supplémentaires, à gérer lors de la conception de l'application selon l'ISO 10218-2. Les rideaux et écrans de soudage doivent répondre à l'EN ISO 25980, comme le rappelle le HSE.
Le cobot peut travailler sans enclos seulement si l'analyse des risques le permet. Scanners, barrières, interverrouillages ou une protection physique s'ajoutent quand ils sont nécessaires. L'évaluation porte sur la cellule, pas sur le bras acheté séparément. Depuis le 20 janvier 2027, la référence européenne devient le Règlement machines (UE) 2023/1230.
Programmation et mise en service
Programmer un cordon demande plus que l'enregistrement de points. On étalonne le TCP de la torche, on vérifie courant, tension et vitesse sur une éprouvette, on essaie le cycle avec la pièce réelle, on contrôle les rebuts et on forme les opérateurs. Fairino propose une programmation graphique et une simulation hors ligne ; la mise au point sur la pièce reste nécessaire.
Dans le devis, demandez combien d'heures de programmation et de formation sont incluses et combien de variantes de pièce le prix couvre. Une cellule qui soude un seul code n'est pas la même qu'une cellule qui change de pièce chaque jour. Demandez aussi quels essais sont réalisés avant la livraison et avec quel critère d'acceptation.
Soudage léger et soudage industriel : deux calculs différents
Avant de choisir le modèle, il convient de séparer deux cas : le soudage léger et le soudage industriel. Le tableau compare les critères qui changent le calcul.
| Critère | Soudage léger | Soudage industriel |
|---|---|---|
| Pièces | Petites ou moyennes, lots variables | Grandes ou lourdes, cycles longs |
| Épaisseurs | Fines et moyennes | Moyennes et épaisses |
| Cadence | Faible ou moyenne | Élevée et continue |
| Robot | FR10, FR16, FR20 : 10 à 20 kg, portée 1 034 à 1 854 mm | Robots avec charge utile et portée supérieures |
| Positionnement | Table ou positionneur compact | Positionneur motorisé, plusieurs postes |
| Fumées | Captage à la source | Cabine ou aspiration dédiée |
| Sécurité | Analyse des risques, partage de l'espace possible | Enclos et interverrouillages |
| Équipes | Une ou deux | Deux ou trois |
Un cobot peut souder des pièces qui semblent industrielles, mais les limites de force et de vitesse et la proximité de l'opérateur changent l'intérêt économique. Avec une cadence élevée et un cycle fixe, un robot industriel travaille mieux ; avec des lots variables et un chargement manuel, le cobot a plus de sens. Pour le soudage industriel, on part de charges utiles et de portées supérieures et on évalue la cellule complète.
Ce qu'il faut demander dans le devis
- Le prix est-il celui du cobot seul ou du poste complet ?
- Quel modèle et quelle marge de charge utile ? Le poids de la torche, du dévidoir et des câbles a-t-il été compté ?
- Quel générateur et quelle torche ? Sont-ils inclus ou fournis par l'entreprise ?
- La table ou le positionneur est-il compris ? Avec quelle charge admissible, quelle course et quelle répétabilité ?
- L'aspiration des fumées est-elle incluse ? Quel type de captage, de filtre et d'essai de l'installation ?
- Qui réalise l'analyse des risques et le marquage CE de la cellule ? Quelles protections sont prévues ?
- Combien d'heures de programmation, de formation et d'essais sur pièce réelle sont comprises ?
- Qu'est-ce qui est exclu : transport, installation, gaz, air comprimé, travaux de génie civil, qualification des modes opératoires de soudage ?
Si l'offre ne sépare pas les postes, il n'est pas possible de comprendre où l'on économise et où le coût passe au client.
Ce que fait Abra Robotics
Abra Robotics propose les cobots Fairino et accompagne l'évaluation du poste : pièce, procédé, implantation, aspiration et sécurité. Le prix du bras est le point de départ ; le devis se construit sur les postes décrits dans ce guide. Pour cadrer l'application, on part de l'évaluation, avec le catalogue cobots à jour sur la page Cobots. Pour la France, la Belgique, le Luxembourg et la Suisse, les échanges et le support se font en anglais.
Questions fréquentes
Combien coûte un cobot de soudage ?
Le bras Fairino FR10 est au tarif à partir de 10 387 € HT. Le poste complet ajoute torche et générateur, table ou positionneur, aspiration des fumées, protections et mise en service : le total dépend du procédé et de la pièce.
Un cobot peut-il souder sans enclos ?
Seulement si l'analyse des risques de la cellule le permet. Le soudage ajoute arc, étincelles et pièce chaude : scanners, rideaux ou protections se décident sur l'application, pas sur le nom du robot.
Quel cobot Fairino faut-il pour le soudage léger ?
Le FR10, avec 10 kg de charge utile et 1 400 mm de portée, est la base indiquée pour le soudage léger. Pour des pièces plus lourdes ou des portées plus grandes, le FR16 et le FR20 sont chiffrés sur la configuration.
Que doit inclure un devis de soudage avec cobot ?
Robot, torche et générateur, table ou positionneur, aspiration des fumées, analyse des risques et protections, programmation, essais et formation. Demandez aussi ce qui est exclu.
Cobot ou robot industriel pour souder ?
Cela dépend de la pièce, de la cadence et des équipes. Le cobot est intéressant sur des lots variables et des cadences faibles ou moyennes ; le robot industriel sur des cycles longs, des charges lourdes et une production continue.
Sources
- Fairino, fiche produit FR10 (charge utile, portée, répétabilité, vitesse TCP, IP, poids)
- Fairino, fiche produit FR16 et fiche produit FR20 (charge utile et portée)
- Fairino, application de soudage et Welding Software
- ISO, ISO 10218-1:2025, Robotics, Safety requirements, Part 1: Industrial robots
- ISO, ISO 10218-2:2025, Industrial robot applications and robot cells (intégration de l'ISO/TS 15066 et terme « collaborative robot » non utilisé)
- ISO, ISO/TS 15066:2016, Collaborative robots
- HSE, Welding fume: protect your workers
- HSE, Controlling the risks from welding
- Fronius, TPS/i, système de soudage MIG/MAG (composants et configurations)
- Règlement (UE) 2023/1230 relatif aux machines : EUR-Lex